Cortar pastillas de freno para automóviles es una aplicación exigente. El material de fricción es abrasivo, sensible al calor y está adherido a una placa de acero. La elección entre una hoja soldada de borde continuo (sin dientes) y una hoja galvanizada decide la calidad del borde, el rendimiento y el costo por corte. Esta guía explica la diferencia.
Una pastilla de freno automotriz moderna es un componente compuesto diseñado para convertir la energía cinética en calor a través de la fricción mientras se mantiene estructuralmente estable bajo cargas de frenado extremas. Comprender su construcción es el primer paso para cortarlo limpiamente.
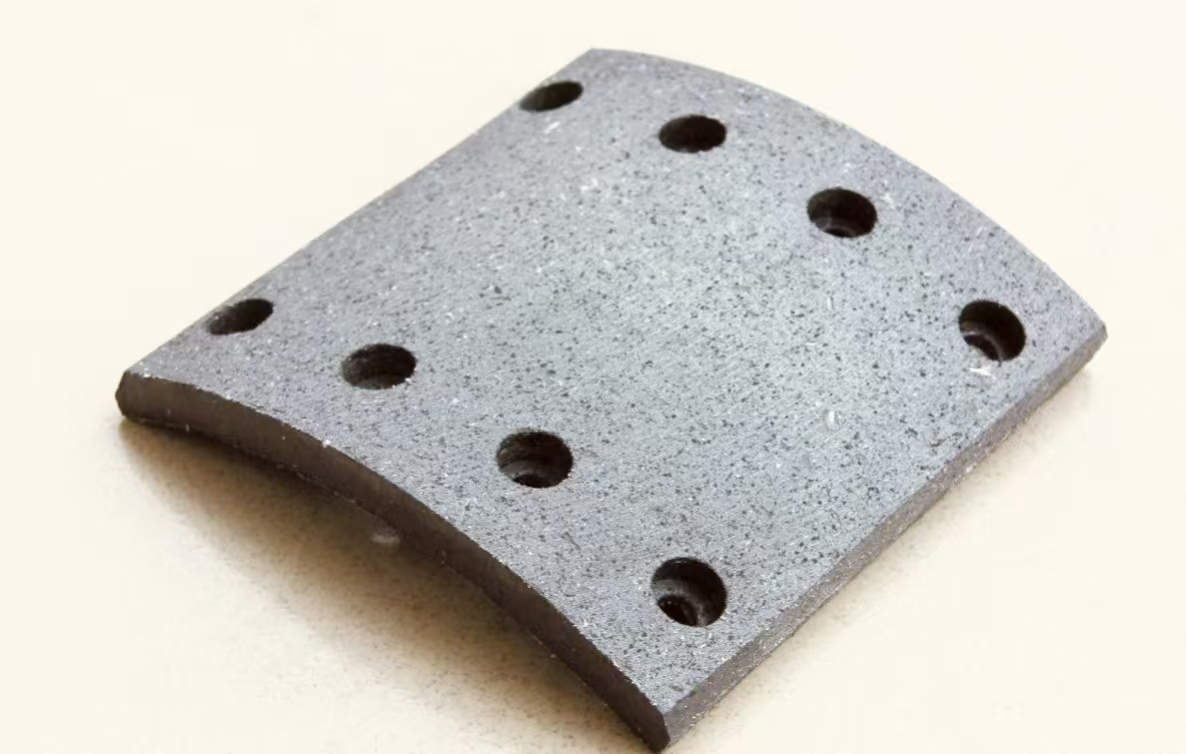
El revestimiento de fricción es un compuesto complejo. Su receta exacta varía según el tipo de almohadilla, pero casi siempre combina un aglutinante, refuerzos, rellenos y modificadores de fricción:
| Tipo de almohadilla | Ingredientes clave | Implicación de corte |
|---|---|---|
| semimetálico | Lana de acero/fibras de polvo de hierro, grafito, modificadores de fricción, aglutinante de resina fenólica | Altamente abrasivo; Las fibras de acero aceleran el desgaste del diamante y exigen una unión fuerte y duradera. |
| Cerámico | Fibras cerámicas (por ejemplo, titanato de potasio), cargas que no sean de acero, formulaciones sin cobre, resina fenólica | Duro y quebradizo; corta limpiamente pero se astilla fácilmente si el borde está segmentado o es agresivo |
| Bajo en metal / NAO | Fibras orgánicas sin amianto, caucho, vidrio, cargas minerales, ≤20% metal | Más suave, gomoso; tiende a cargar la hoja si no hay suficiente espacio libre o enfriamiento |
| Reforzado con fibra de aramida | Pulpa de Kevlar, fibra mineral, partículas de caucho. | Duro, fibroso cuando se corta; Se beneficia de un borde continuo para evitar la extracción de fibra. |
Las pastillas de freno vendidas en mercados regulados deben cumplir con los estándares de rendimiento y homologación.CEPE R90en Europa,FMVSS 135en los Estados Unidos, yES 5763en China. Estos estándares rigen el rendimiento de la fricción y el desgaste, razón por la cual los fabricantes cortan las muestras de prueba y las almohadillas de producción a dimensiones precisas y no pueden permitirse bordes quemados o delaminados que distorsionarían los resultados del laboratorio.
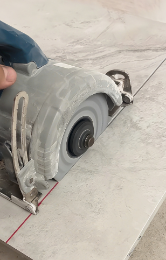
Cortar una pastilla de freno no es como cortar baldosas u hormigón. Tres propiedades hacen que una hoja de sierra resulte especialmente desafiante:
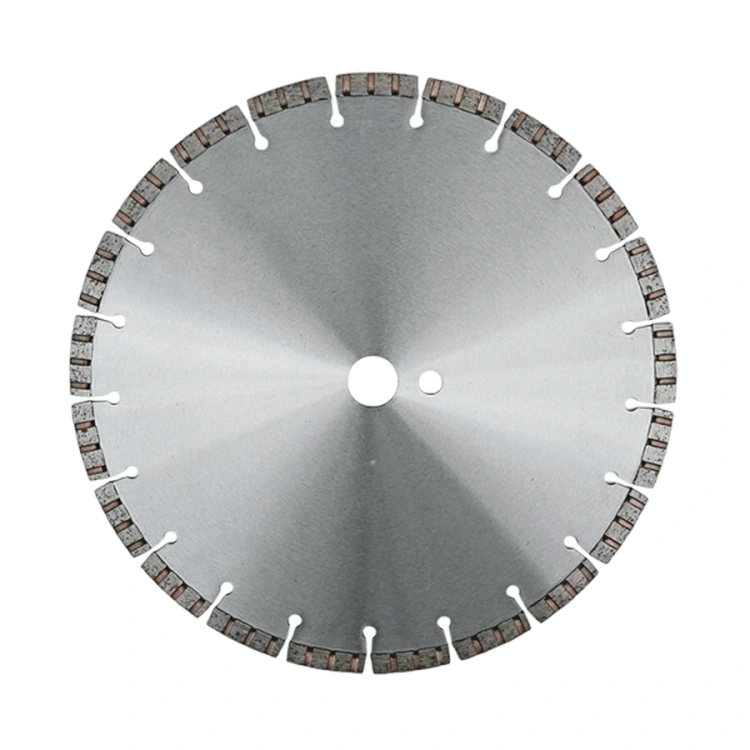
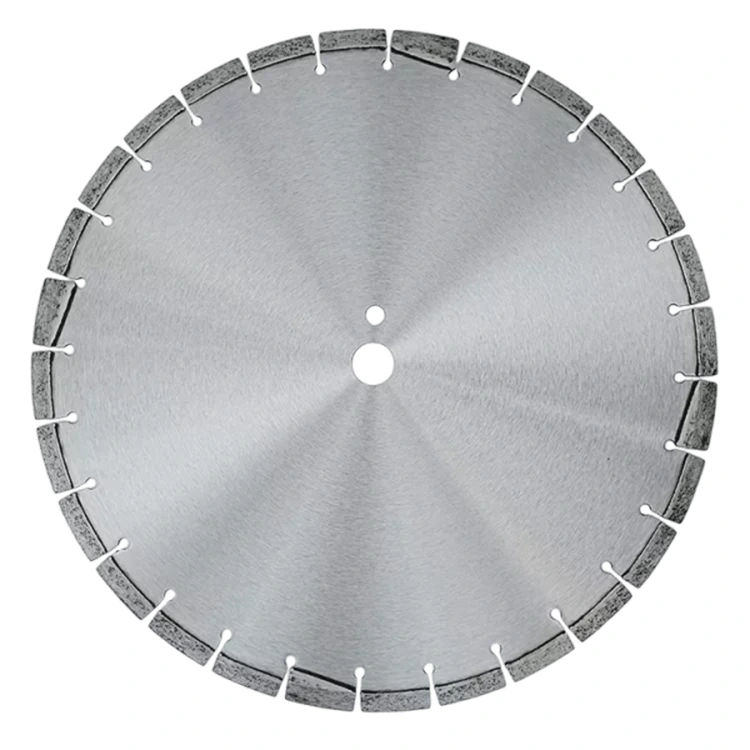
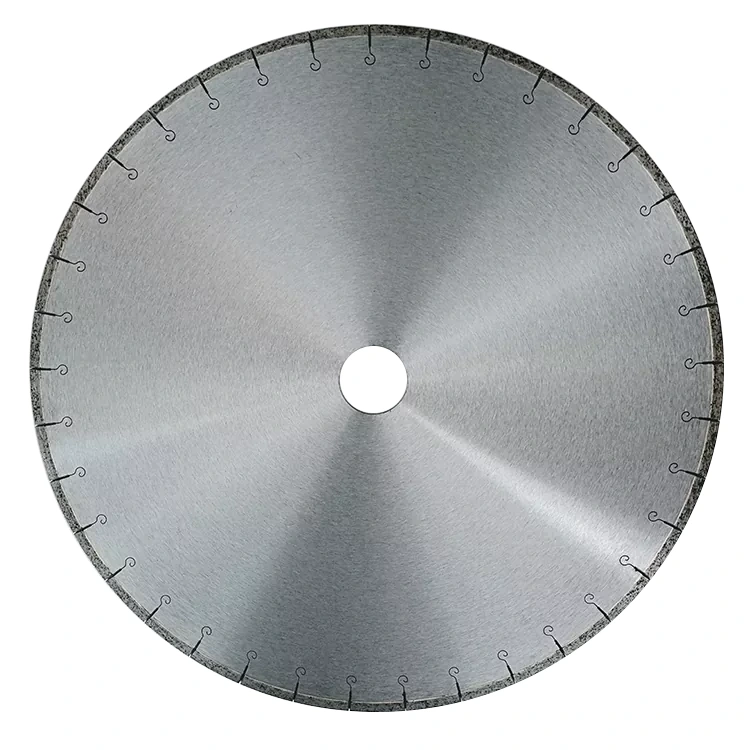
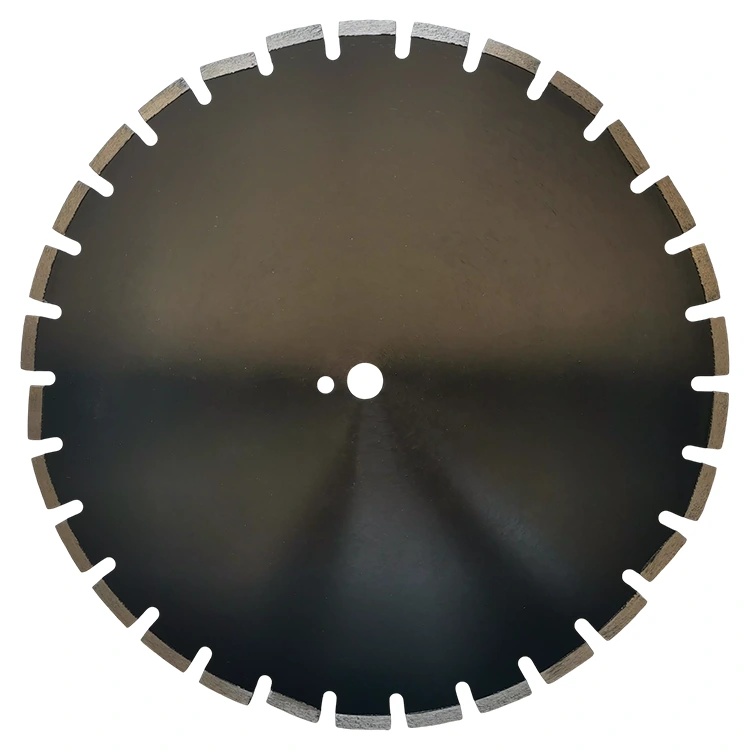
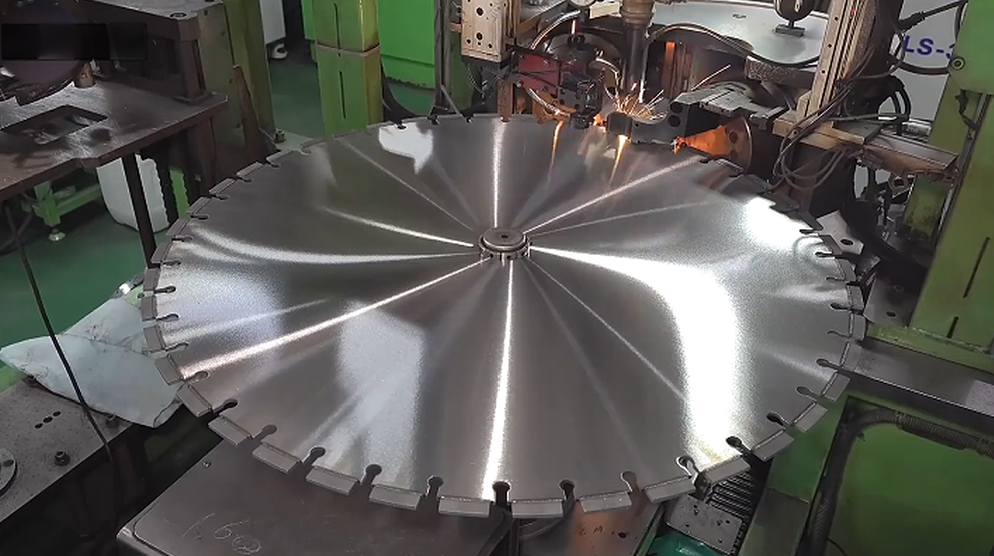
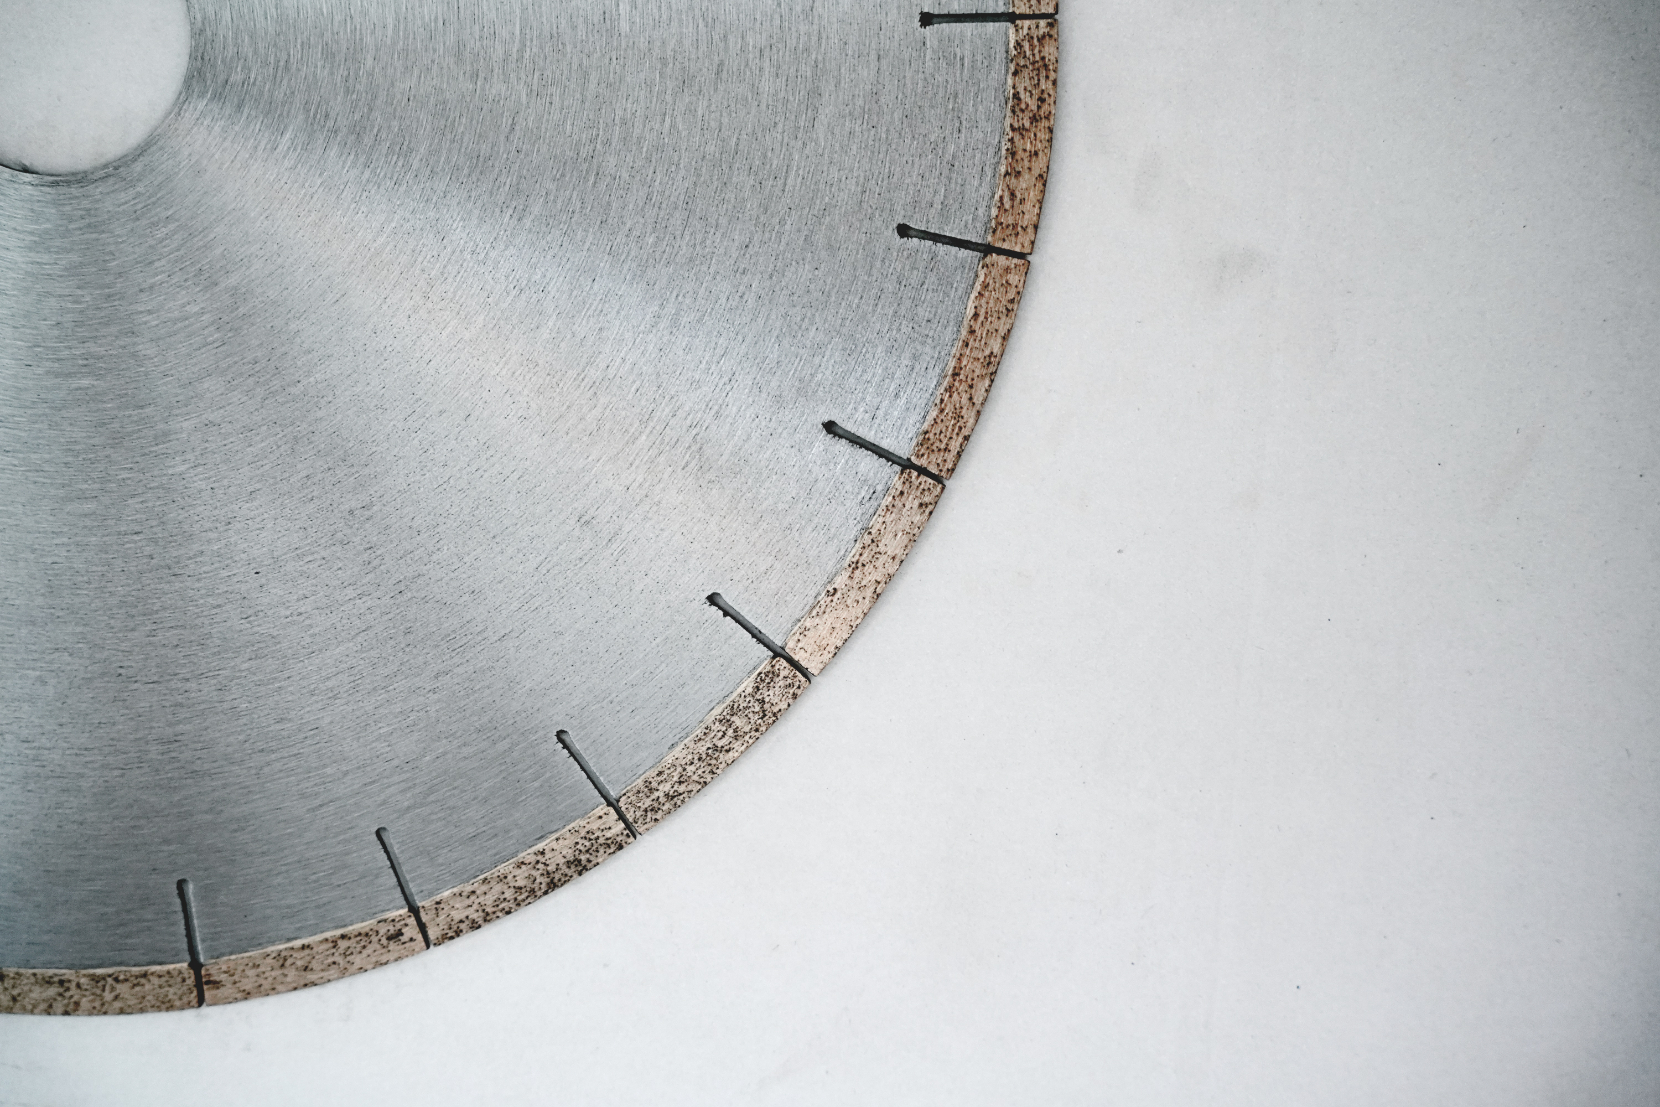
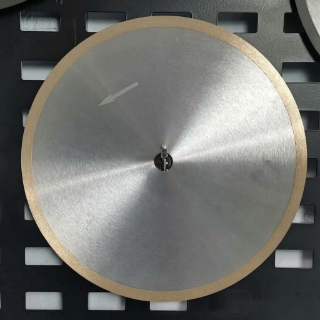
A hoja soldada de borde continuoutiliza un núcleo de acero con un segmento de diamante soldado alrededor de toda su circunferencia, sin espacios entre los segmentos (por lo tanto, "sin dientes" o "continuo"). La soldadura se realiza mediantesoldadura láserosoldadura de alta frecuencia (inducción).
Corte por lotes y producción de material de fricción; muestreo de control de calidad donde la integridad de los bordes afecta los resultados de las pruebas; cualquier aplicación dondevida útil de la hoja por dólarimporta más que la velocidad máxima de corte.
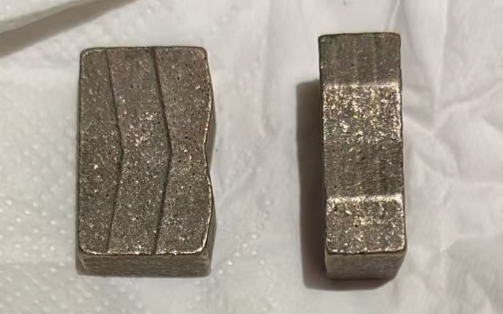
Unhoja galvanizada (unida con níquel)retiene la arena de diamante en el núcleo galvanizando una sola capa de níquel sobre las partículas de diamante. El diamante queda expuesto en la superficie, no incrustado en una matriz sinterizada.
Recorte de precisión, corte de contornos o perfiles, placas de soporte de acero delgadas, trabajos de prototipos y lotes pequeños, y cualquier trabajo en el quenitidez y precisiónimporta más que la vida útil total de la hoja.
| Propiedad | Borde continuo soldado (sin dientes) | Galvanizado (unido con níquel) |
|---|---|---|
| capa de diamante | Multicapa, sinterizado en aglomerante metálico. | Una sola capa, expuesta en níquel. |
| Tipo de llanta | Continuo, sin segmentos (sin dientes) | Corte continuo y muy fino. |
| Enlace central | Soldadura láser o de alta frecuencia | Níquel galvanizado |
| Nitidez inicial | Medio | muy alto |
| Vida útil | Largo (autoafilable, multicapa) | Corto (una sola capa) |
| Calidad del borde en material de fricción. | Excelente: mínimo desconchado | Excelente: muy limpio, poca fuerza. |
| Velocidad de corte | Medio, estable | Rápido (agudo, baja resistencia) |
| Ancho de ranura | Más ancho (~2,5–3,5 mm) | Estrecho (~1,0–1,5 mm) |
| Gestión del calor | Se recomienda corte húmedo | Mojado o seco; disipa el calor rápidamente |
| Placa trasera de acero | Maneja bien el contacto intermitente de acero. | Se desgasta rápidamente en acero. |
| Costo por corte (alto volumen) | Bajo: la larga vida amortiza el costo | Alto: reemplazo frecuente |
| Costo por corte (lote pequeño) | Mayor costo inicial | Bajo: hoja barata, resultados nítidos |
| Mejor caso de uso | Muestreo de producción y control de calidad | Precisión, contorno, prototipo. |
Haga coincidir la hoja con su realidad de producción, no sólo con el material:
Sí. El material de fricción de las pastillas de freno contiene fibras de acero, partículas cerámicas y cargas minerales que son altamente abrasivas pero se pueden cortar con discos de diamante. La placa de soporte de acero se corta mejor con una hoja de corte de metal segmentada o de borde continuo. Para el volumen de producción, un disco de diamante de borde continuo soldado ofrece el mejor equilibrio entre vida útil y calidad de filo.
Para la producción por lotes de material de fricción, una hoja soldada de borde continuo (sin dientes) dura más y corta más limpiamente con menos astillas. Para recortes de precisión, cortes de contorno o placas de respaldo de acero delgadas en lotes pequeños, una hoja galvanizada es más afilada, más delgada y más precisa, pero tiene una vida útil más corta.
Un borde continuo (sin dientes) distribuye la presión de corte de manera uniforme, lo que minimiza el astillado y la delaminación del material de fricción. Los bordes segmentados crean un impacto en el límite de cada segmento que puede fracturar la matriz aglutinante y provocar la rotura de los bordes.
Se recomienda el corte húmedo. El material de fricción de los frenos utiliza un aglutinante de resina fenólica que se degrada por encima de los 300 °C aproximadamente. El enfriamiento por agua evita la acumulación de calor que quemaría, carbonizaría o deslaminaría el revestimiento de fricción y también extiende la vida útil de la hoja y suprime el polvo dañino.
Utilice corte húmedo, haga coincidir la unión de la hoja con la dureza del material de fricción, evite forzar la hoja a través del corte, repare la exposición del diamante con regularidad y almacene las hojas en posición plana para evitar distorsiones. Para líneas de gran volumen, las hojas soldadas con láser con segmentos de diamante multicapa duran más que las hojas galvanizadas de una sola capa.
Acerca de ORIDAWN:Wuhan Oridawn Technology Co., Ltd. se fundó en 2016 y es un fabricante certificado ISO 9001 de hojas de sierra de diamante soldadas por láser y por alta frecuencia, con una planta de 33.333 m² en Ezhou, Hubei, que exporta a más de 50 países.