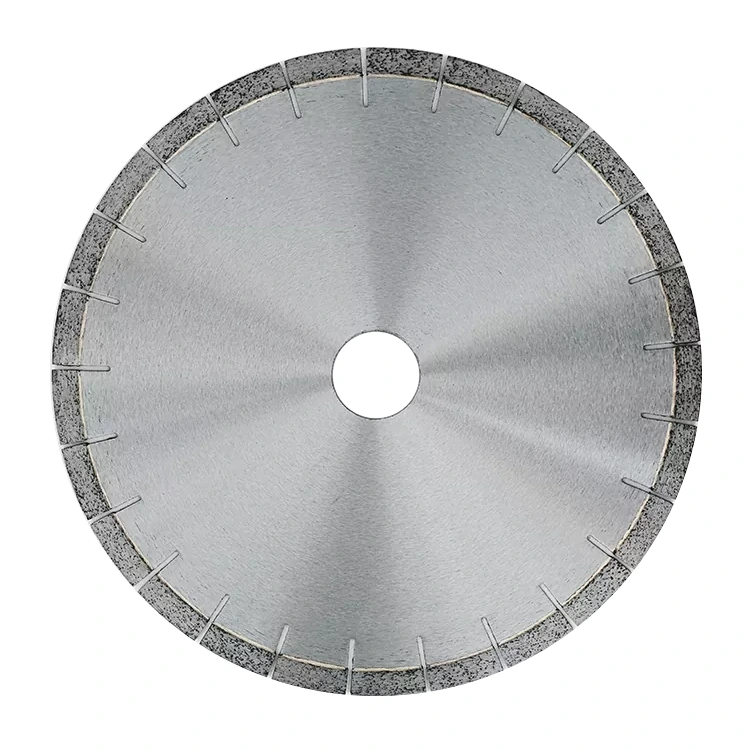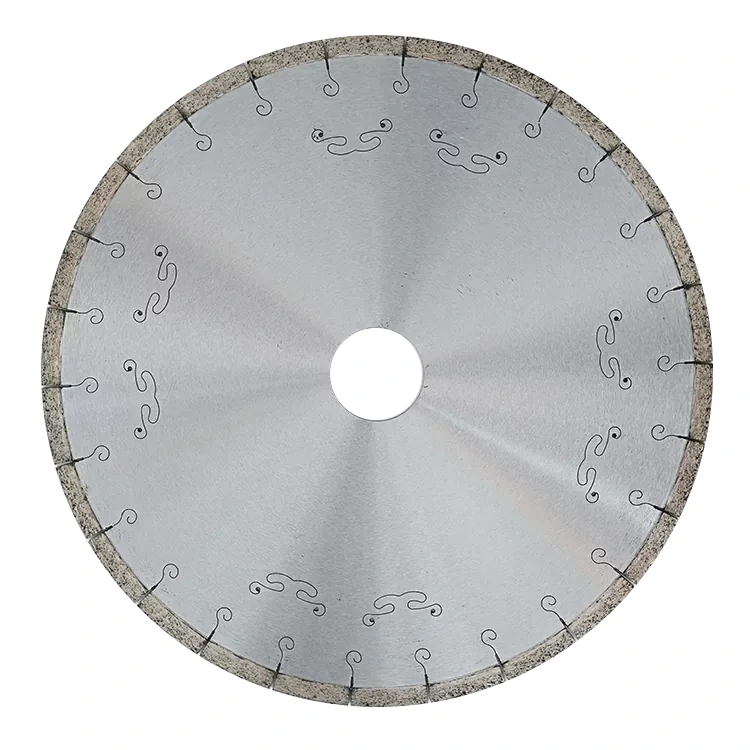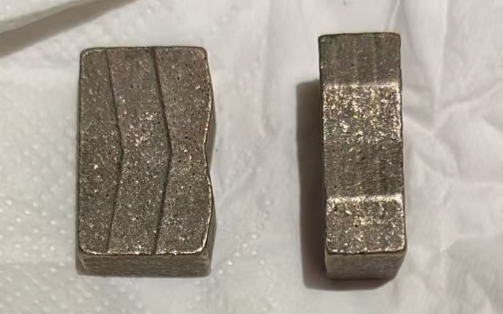
En la industria verá varios nombres para esta tecnología:segmentos ordenados, segmentos en matriz, segmentos de diamante ordenados, segmentos en matriz, o por nombres comerciales utilizados por varios fabricantes (por ejemplo, tecnología de colocación estilo matriz). El principio es el mismo:
| Convencional (aleatorio) | Ordenado (ordenado) |
|---|---|
| Los cristales se acumulan en algunas áreas y dejan zonas vacías. Los cristales abarrotados se astillan o se desprenden prematuramente; Las zonas desnudas no cortan nada y generan calor. | Los cristales se asientan en el espacio diseñado, capa por capa. Cada cristal tiene su propia zona de trabajo, soporta carga y está expuesto a un ritmo controlado. |
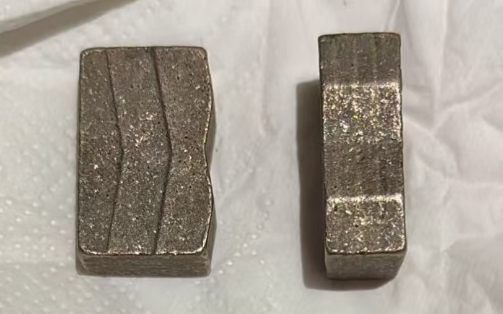
Un segmento de diamante contiene miles de cristales, pero en un segmento convencional una gran parte de ellos nunca realizan un trabajo útil:
La colocación ordenada ataca a los cuatro. Con un espaciado controlado, cada cristal tiene su propia zona de trabajo y suficiente soporte; Las nuevas capas se exponen a un ritmo diseñado a medida que las anteriores desaparecen. El resultado práctico:El mismo diamante, o incluso menos, realiza más trabajo de corte.
Existen dos enfoques amplios y ambos añaden costos:
Ambos requieren una precisión de posicionamiento en el rango de una fracción de milímetro, además de un control cuidadoso de la presión de prensado y la contracción de sinterización para que la matriz no se distorsione. Esa precisión es donde va el dinero.
| Impulsor de costos | que cambia | Efecto sobre el precio |
|---|---|---|
| Paso de colocación y tiempo de ciclo | Etapa de proceso adicional, menor rendimiento por prensa en comparación con la mezcla de polvo simple | Mayor parte individual de la prima |
| Diamante de mayor calidad | La colocación sólo vale la pena si el cristal sobrevive el tiempo suficiente; La arena más débil y de baja calidad anula el propósito | El coste de las materias primas aumenta significativamente |
| Rendimiento y rechazo | Los conjuntos mal colocados o desplazados deben desecharse; Una tolerancia más estricta significa una mayor tasa de desperdicio | Recuperado a través del precio unitario |
| Inspección y control de calidad | Verificación por capa/patrón en lugar de simples controles de peso y dureza | Mano de obra y equipo añadidos. |
Tenga en cuenta lo que esnonormalmente el factor determinante: el margen de marketing. La prima es el costo de fabricación. Las ofertas de descuento que afirman tener una calidad "ordenada" a precios convencionales casi siempre significan una menor concentración de diamante o un grano de menor calidad en algún otro lugar de la receta.
A los compradores les importan cuatro cosas. Los segmentos ordenados mueven los cuatro, aunque el tamaño de la ganancia depende de las condiciones:
El precio de las palas es sólo un término y, a menudo, no es el más importante. Ejemplo: una hoja de 350 mm sobre hormigón armado, una jornada laboral completa:
| Artículo | segmento convencional | segmento ordenado |
|---|---|---|
| Precio de la hoja | $60 | 80$ (+33%) |
| Metros totales cortados | 900 metros | 1.400 metros |
| tiempo de corte | 9,0 horas | 6,5 horas |
| Máquina + operador (US$45/h) | $405 | $293 |
| Cambios de cuchilla (2 vs 1, 15 min cada uno, US$45/h) | $22 | $11 |
| Costo total | $487 | $384 |
| Costo por metro | $0.54 | $0.27 |
La pala que cuesta un 33% más sale aproximadamente50% más barato por metroen este escenario. La razón es simple: en cualquier trabajo donde una máquina y un operador ya están en el sitio, la velocidad de corte se convierte directamente en horas ahorradas, y las horas suelen ser el costo dominante.
Si se invierte el mismo escenario (bajo volumen diario, mano de obra barata, sin presión de tiempo) el panorama cambia. Vea la matriz a continuación.
| Situación | Recomendación | Por qué |
|---|---|---|
| Alto volumen diario (>500 m/día por máquina) | Ordenado | La velocidad y la vida se combinan en todo el volumen; recuperación medida en días |
| Hormigón duro, denso y fuertemente reforzado. | Ordenado | Cada cristal lleva una carga real, por lo que la eficiencia de la colocación es lo más importante |
| Mercados con costes horarios elevados (mano de obra entre 30 y 60 dólares por hora) | Ordenado | Dominan la máquina y el trabajo; La velocidad es la variable más barata de comprar. |
| Calendario ajustado/cláusulas de penalización | Ordenado | La velocidad constante hace que las cotizaciones sean predecibles |
| Cortes profundos, riesgo de daños por calor en el núcleo | Ordenado | El calor localizado más bajo protege el núcleo y la unión. |
| Bajo volumen, uso ocasional (<50 m/mes) | Convencional | Blade puede envejecer antes de que se pague la prima |
| Material blando y muy abrasivo (asfalto, hormigón verde, bloque) | Convencional | La erosión de la unión fija la tasa de desgaste; el posicionamiento compra poco |
| Licitación con precio primero, sin ponderación de calidad | Convencional | La especificación no le permitirá ganar en TCO, solo en precio unitario |
| Los operadores evitan el rodaje o el suministro de agua adecuada. | Convencional | Una mala técnica destruye los segmentos ordenados más rápido: primero corrija la práctica |
Puedes resolver esto en dos minutos con tus propios números. Vida o velocidad extra requerida para justificar la prima:
Ejemplo resuelto: la cuchilla representa el 10 % del costo total del trabajo, la cuchilla solicitada cuesta un 33 % más → necesita aproximadamente una mejora del 3,3 % en la producción para alcanzar el punto de equilibrio. Si la proporción de palas es solo del 3 %, necesita una mejora de ~11 %. En cualquier caso, ese umbral es bajo, razón por la cual los segmentos ordenados ganan en sitios de trabajo profesionales y pierden en un uso de baja utilización.
Realice un seguimiento de tres números por hoja durante dos semanas (costo de la hoja, metros cortados, horas de máquina) y la respuesta para su flota se volverá obvia. Como regla general, el punto de equilibrio suele cruzarse a unos pocos cientos de metros por día; haga los números con sus propias tarifas para encontrar la suya.
En un segmento convencional, la arena de diamante se mezcla aleatoriamente con polvo de metal, por lo que los cristales se acumulan en algunos puntos y dejan espacios en otros. En un segmento ordenado o dispuesto, cada diamante se coloca en una posición diseñada con espaciado y orientación controlados, de modo que cada cristal realice un trabajo de corte mensurable en lugar de desperdiciarse.
Cuatro factores de costo: equipos de colocación de precisión y ciclos de producción más lentos, diamante de mayor calidad requerido para justificar la colocación, control de proceso más estricto y tasas de rechazo más altas, y pasos de control de calidad adicionales por segmento.
Sí, cuando el volumen es alto, el material es duro o está muy reforzado, o el costo por hora de la máquina y la mano de obra domina el trabajo. No, cuando el volumen de corte es bajo, el material es blando y muy abrasivo, o el operador omite el enfriamiento y el rodaje: una mala técnica anula la ventaja.
Costo de uso por metro lineal: costo total del trabajo dividido por los metros cortados, donde costo total = precio de la hoja + costo de funcionamiento de la máquina + mano de obra del operador + tiempo de inactividad para cambios de hoja. El precio de la hoja por sí solo es una comparación engañosa porque la hoja más barata suele tener el coste por metro más alto.
No. La ventaja es mayor en materiales duros, densos o reforzados donde cada diamante debe soportar una carga real. En materiales muy abrasivos y blandos como el hormigón verde o el asfalto, la erosión de la unión, en lugar de la colocación del diamante, determina la tasa de desgaste, por lo que la prima se compra menos.